


Știri din industrie
 Acasă / Ştiri / Știri din industrie / MIL-STD-883 Metoda 1014: Testarea de scurgeri fine și brută explicată pentru piesele RF sigilate
MIL-STD-883 Metoda 1014: Testarea de scurgeri fine și brută explicată pentru piesele RF sigilate
 2026.11.11
 Știri din industrie
Un modul sigilat se întoarce din casa de testare cu o citire de heliu de 8 × 10⁻⁸ atm·cc/s și o linie de documente: „test de etanșare conform MIL-STD-883 Metoda 1014”. Engineering vrea un verdict, calitatea vrea o semnătură și ambii se uită la un standard care refuză să dea un singur număr.
Răspunsul practic mai întâi: Metoda 1014 vă spune cum să rulați un test de etanșare, nu ce trebuie să supraviețuiască piesa dumneavoastră. Limita de respingere provine din desenul dispozitivului, din specificația dispozitivului sau din limitele bazate pe volum din interiorul metodei în sine și se modifică odată cu volumul cavității interne a pachetului. Găsiți acea distincție greșită și fie aruncați hardware-ul bun, fie trimiteți un leaker cu un raport de testare cu aspect curat.
Ce acoperă metoda 1014 și ce vă lasă
MIL-STD-883 este documentul cu metoda de testare pentru dispozitivele microelectronice, iar Metoda 1014 este testul său de etanșare. Are două jumătăți care abia se suprapun. Testarea de scurgeri fine utilizează un gaz trasor, în mod normal heliu, pentru a găsi scurgeri în regiunea de aproximativ 1 × 10⁻⁹ până la 1 × 10⁻⁵ atm·cc/s. Testarea de scurgere brută preia totul peste aproximativ 1 × 10⁻⁵ atm·cc/s, unde scurgerea este suficient de mare pentru a fi afișată ca un flux de bule sau pentru a se înregistra ca creștere în greutate a penetrantului.
Testarea fină a scurgerilor este apoi împărțită în condiții fixe și flexibile. O condiție fixă aplică aceeași presiune a bombei și aceeași perioadă de timp pentru fiecare parte, ceea ce este rezonabil pentru cavitățile mici și induce în eroare pentru cele mari. Condiția flexibilă permite laboratorului să calculeze presiunea și să rămână din volumul intern al pachetului, astfel încât o citire măsurată poate fi convertită înapoi într-o rată de scurgere reală.
| Stare | Tehnica | Când este folosit |
|---|---|---|
| A1 | Scurgere fina de heliu, parametri fixati | Cavități mici în care o presiune fixă a bombei și o stație rămân valabile |
| A2 | Scurgere fină de heliu, parametri flexibili | Cavități mai mari; presiunea bombei și timpul de înmuiere sunt calculate din volumul intern |
| A3 / A4 | Scurgere fine de perfluorocarbon | Cazuri în care expunerea la heliu este nepractică; confirmați literele față de revizuirea dvs |
| B1 | Scurgere brută, bule de perfluorocarbon | Flux de bule vizibil care scapă dintr-o parte scufundată |
| B2 | Scurgere brută, creștere în greutate penetrant | Scurgeri brute detectate prin cântărirea penetrantului preluat de pachet |
Fiecare dintre aceste condiții este o tehnică, nu o limită. Limita este o decizie separată și este cea care decide dacă citirea dvs. de 8 × 10⁻⁸ este un permis sau un bilet de reprelucrare.
Spectrul ratei de scurgere: ce test vede ce scurgere
10⁻⁹ 10⁻⁸ 10⁻⁷ 10⁻⁶ 10⁻⁵ 10⁻⁴ 10⁻³
Ferestre indicative de detectare în atm·cc/s; sensibilitatea reală depinde de volumul cavității, de starea aleasă și de calibrarea instrumentului.
Scurgere fină înainte de scurgere brută: secvența nu este opțională
Metoda 1014 se așteaptă ca testul de scurgere fine să ruleze înainte de testul de scurgere brută, iar motivul este fizic. Fluorocarbonul folosit pentru testarea cu bule este suprafețe grele, umede și poate sta într-un orificiu suficient de lung pentru a-l ascunde de spectrometrul de masă. Rulați testele în ordinea greșită și un leaker poate reveni să arate bine.
Testarea heliului în sine este un proces în două etape. Piesa este presurizată în heliu, astfel încât trasorul este forțat în orice scurgere, apoi mutat la un spectrometru de masă care măsoară heliul care iese înapoi. Ceea ce vede detectorul nu este rata reală de scurgere. Este o rată măsurată care depinde de cât de mult heliu a intrat, de cât timp a stat piesa înainte de a fi citită și de cât de repede iese gazul din cavitate.
Volumul cavității este variabila care prinde oamenii. O cavitate mare absoarbe mai mult heliu, ceea ce împinge rata măsurată în sus, în timp ce o cavitate mică dă un semnal mai slab și are nevoie de un prag mai strâns pentru a avea sens. De aceea, o singură rată de scurgere generală menționată într-un e-mail valorează foarte puțin.
Schemă: linia de respingere crește odată cu volumul cavității
Doar tendință schematică, nu valori măsurate. Luați limitele reale din tabelul din revizuirea actuală a Metodei 1014 și din desenul dispozitivului dvs.
Prin urmare, două părți cu scurgeri identice pot produce citiri diferite, iar două părți cu scurgeri diferite pot produce aceeași citire. Condiția flexibilă există tocmai pentru a elimina această ambiguitate din date.
Unde testul de etanșare întâlnește hardware-ul RF
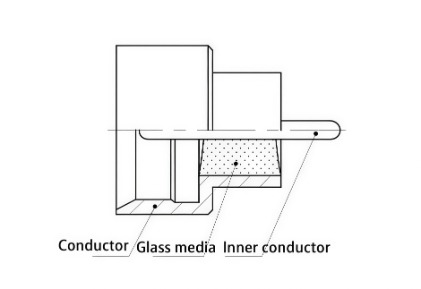
În hardware-ul RF, bariera ermetică este rareori un capac ceramic. Cel mai adesea este o etanșare din sticlă la metal: o perlă de sticlă topită într-o carcasă metalică prin care trece un știft central sau un corp conector etanș construit în jurul unui izolator de sticlă care transportă conductorul prin perete fără a pierde integritatea presiunii.
Piesele acelea eșuează în locuri previzibile. Interfața sticlă-metal este pe primul loc, deoarece legătura este mecanică și chimică în același timp, iar orice gol, bule sau umezire incompletă devine o cale de scurgere. Porozitatea de placare este a doua: un por care ajunge la metalul de bază creează o scurgere lentă pe care un test cu bule nu o va vedea niciodată. Al treilea este îmbinarea în sine, unde o lipire incompletă sau un filet de sudură lasă un gol care se deschide mai mult sub ciclul termic.
Vedere izometrică: unde se scurge o trecere etanșă
Secțiune transversală schematică a unei traverse sigilate: mărgele de sticlă și îmbinarea capacului sunt cele două căi obișnuite de scurgere.
Volumul cavității din interiorul unei traverse coaxiale este mic, adesea o fracțiune de centimetru cub, astfel încât limita aplicabilă de scurgere fină se află la capătul strâns al intervalului. Un gol care ar fi cosmetic într-un pachet hibrid mare poate împinge un mic corp de conector direct din specificație.
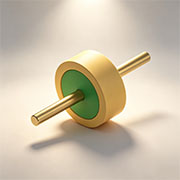 Izolator de sticlă RF pentru treceri ermetice Izolator RF sinterizat cu sticlă de 50Ω pentru treceri ermetice compacte, relevant acolo unde volumul mic al cavității face ca limitele de scurgere fine să fie deosebit de strânse. Vizualizare produs →
Executarea testului fără a arde o săptămână
Cele mai multe întârzieri ale testului de etanșare provin mai degrabă de la pregătire decât de la instrument. Câteva obiceiuri păstrează programul intact:
- Coaceți piesele uscate înainte de bombardare. Umiditatea din interiorul cavității concurează cu heliul și produce citiri care se deplasează între curse.
- Verificați fundalul ambiental de heliu înainte de fiecare lot. O schimbare a cilindrului sau un fiting care curge în apropiere va ridica linia de bază și va transforma piesele bune în defecțiuni.
- Păstrați timpul de transfer de la bombă la detector scurt și identic pentru fiecare probă. Conversia metodei 1014 presupune o perioadă de așteptare cunoscută; o pauză lungă de cafea îl invalidează.
- Verificați spectrometrul de masă față de o scurgere calibrată de heliu de valoare cunoscută la începutul și la sfârșitul schimbului.
- Manipulați piesele cu mănuși curate și pensete căptușite. O zgârietură pe o perlă de sticlă este o nouă cale de scurgere care nu exista atunci când piesa a fost construită.
- Înregistrați scrisoarea de condiție, presiunea bombei, durata, timpul de așteptare și ID-ul instrumentului pe foaia de date, nu doar citirea finală.
Ultimul punct contează mai mult decât pare. Când un client contestă un eșec doi ani mai târziu, scrisoarea de condiție și timpul de așteptare sunt de obicei singurele dovezi care arată dacă testul și specificația au fost într-adevăr de acord între ele.
Ce să puneți pe desen înainte de a comanda
Riscul de cumpărare a pieselor ermetice este aproape întotdeauna riscul de specificație. Furnizorul construiește după desen, casa de testare testează comanda de achiziție și, dacă acele două documente nu sunt de acord, argumentul ajunge în căsuța dvs. de e-mail. Scrieți următoarele în desen și ordine:
- Metoda și condiția, de exemplu „test de etanșare conform MIL-STD-883 Metoda 1014, condiția A2”.
- Limita de respingere în atm·cc/s, împreună cu volumul cavității din care a fost derivat.
- Secvența de testare, scurgere fină înainte de scurgere brută, plus dimensiunea eșantionului și dacă este lot cu lot sau numai calificare.
- Orice excluderi, cum ar fi piesele care nu pot fi expuse la fluorocarbon din cauza unui strat intern sau a unui material absorbit.
- Dacă certificatul trebuie să includă citiri brute, date de calibrare și nivelul de fundal al instrumentului.
În cazul în care interfața etanșă este o îmbinare RF blind-mate, mai degrabă decât un capac plat, etanșarea trebuie să supraviețuiască ciclurilor de asociere pe partea de sus a diferenţialului de presiune. Aceasta este o problemă de proiectare diferită de etanșarea capacului și aparține conversației cu specificațiile înainte ca prima parte să fie prelucrată.
 Conector RF SMP-J închis ermetic Etanșare sticlă-metaled SMP-J connector for panel or tube-shell mounting, suited to blind-mate RF joints where sealing and repeated mating cycles both matter. Vizualizare produs →
Moduri de eșec și ce înseamnă acestea de obicei
Un test de etanșare eșuat este un simptom, nu un diagnostic. Tabelul de mai jos mapează semnăturile comune în primul loc care merită căutat.
| Semnătura | Cauza probabila | Prima verificare |
|---|---|---|
| Scurgerea fină eșuează, scurgerea brută trece | Orificiu în sudarea capacului, gol la interfața sticlă-metal, porozitate de placare | Secțiune transversală de etanșare și grosime de placare |
| Scurgerea brută eșuează complet | Marge de sticlă crăpată, filă de lipire incompletă, deteriorare la manipulare | Profilul refluxului și înregistrările de inspecție |
| Trece la construcție, eșuează după ciclul de temperatură | Nepotrivire de dilatare care stresează mărgele de sticlă sau îmbinarea | Împerecherea materialelor și geometria margelelor |
| Citirile diferă între laboratoare | Fundal de heliu ambiental, întârziere de transfer, scrisoare de stare diferită | Verificarea scurgerilor calibrate și compararea metodei |
Întrebări frecvente
Care este diferența dintre un test de scurgere fin și un test de scurgere brută?
Testul de scurgere fine folosește heliu pentru a găsi scurgeri între aproximativ 10⁻⁹ și 10⁻⁵ atm·cc/s. Testul de scurgere brută prinde orice mai mare, folosind emisia de bule sau creșterea în greutate a penetrantului. O piesă are nevoie de ambele, pentru că fiecare este oarbă față de raza celuilalt.
Ce rata de scurgere necesită de fapt metoda 1014 MIL-STD-883?
Nu există o singură cifră. Limita de respingere este derivată din volumul cavității interne a pachetului și este confirmată de desenul dispozitivului. Cereți limita și scrisoarea de condiție împreună, niciodată limita singur.
De ce piesa mea a trecut testul de etanșare și încă s-a scurs în câmp?
Un test cu heliu este un instantaneu al unui moment. Refluxarea, forța de împerechere, vibrația și ciclul termic pot deschide o etanșare care a fost solidă la testare. Heliul de fundal sau o întârziere lungă de transfer pot ascunde, de asemenea, o scurgere reală în timpul testului în sine.
Cât durează un test de scurgere de heliu?
Buget zile mai degrabă decât minute. Ciclul include o coacere uscată, o înmuiere cu heliu sub presiune, o așteptare controlată și citirea spectrometrului de masă. Condițiile flexibile pentru cavitățile mai mari extind mai mult înmuierea.
Metoda 1014 se aplică conectorilor RF și ansamblurilor de cabluri?
Metoda este scrisă pentru dispozitive și pachete microelectronice. Specificațiile detaliate ale conectorului numesc adesea propriul test de etanșare, astfel încât documentul de guvernare ar trebui să fie menționat în mod explicit. Un modul conectat sigilat este de obicei calificat conform Metodei 1014.
Ce cauzează cel mai adesea o defecțiune grosolană a scurgerilor?
O lipire incompletă sau un filet de sudură, o sferă de sticlă crăpată sau daune detectate la manipulare și demontare. Defecțiunile mari de scurgere sunt rareori subtile și, de obicei, vizibile la mărire, odată ce știți unde să căutați.


Cauți o oportunitate de afaceri?
Solicitați un apel astăzi
-

+86-15715730755
-

-

Nr. 1, Longcao Road, Dongqian Lake Tourism Resort Zona industrială, districtul Yinzhou, orașul Ningbo, Zhejiang, China.
Legături rapide
Message
Drepturi de autor © Ningbo Hanson Communication Technology Co., Ltd.
